
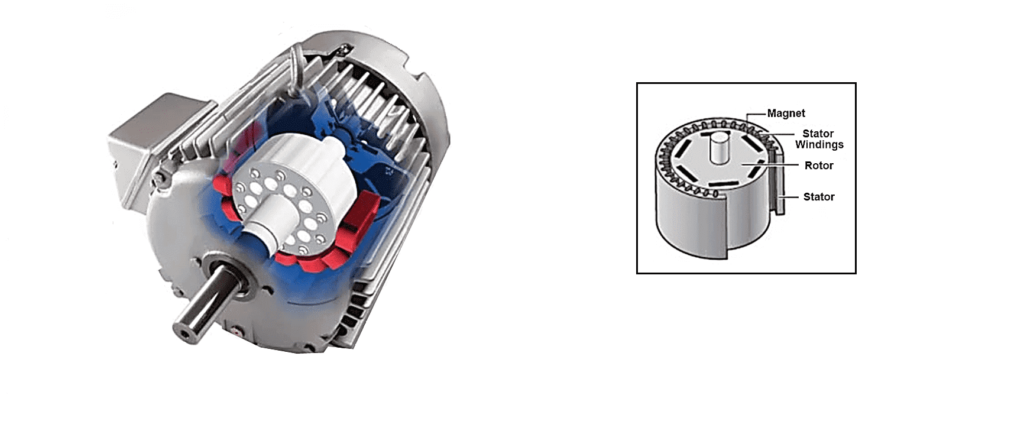
Permanentaj magnetaj motoroj estas vaste uzataj en multaj kampoj pro sia alta potencfaktoro kaj alta efikeco. Permanentaj magnetaj motoroj ĝenerale instalas magnetojn sur la rotoro por certigi la fidindecon de la elektra konekto de la statoro. Ĝiaj strukturaj tipoj estas:
Enigita magneta ŝtalo - la rotortruado estas truita per magneta ŝtala kanelo, kaj la magneta ŝtalo estas instalita en la kanelo, ĉar la simetrio de la magneta ŝtala kanelo estis plene garantiita dum la fabrikado de la truplato, tiel certigante la simetrion de la magneta cirkvito;
Magneta ŝtala ligtipo - gluu la magnetan ŝtalon sur la jugon per speciala gluaĵo; fidu la procezon por certigi, ke la magneta ŝtalo estas uniforma, tiel ke la magneta cirkvito estas simetria; la ligado estas firma, tiel ke ĝi ne malligiĝos je granda lineara rapido.
Aldone al ĝeneralaj produktadprocezoj (kiel ekzemple mekanikaj, termikaj, kaj elektraj krampprocezoj), ekzistas pluraj ŝlosilaj procezoj en la fabrikado de permanentaj magnetaj motoroj:
(1) Pro la forta adsorba forto de la magneta ŝtalo, estas tre facile adsorbi kiam ĝi estas proksima al feromagnetaj materialoj (kiel feraj kernoj, turnantaj ŝaftoj, ktp.).
Kiam la rotoro estas kunvenita, la asembleo interspaco inter la magneta ŝtalo kaj la rotora magneta ŝtalo-kanelo estas nur ĉirkaŭ 0.1mm. Kiam la magneta ŝtalo estas proksima al la rotora kerno, la forta adsorba forto rekte adsorbos la magnetan ŝtalon al la fera kerno kaj estas malfacile enmeti en la sulkon; Tio estas, estas malfacile disiĝi denove, kaj la asembleo estas ege malfacila kaj havas certajn danĝerojn.
(2) Se ne ekzistas forta kaj preciza gvida garantio por la rotoro dum fina asembleo, la statoro kaj rotoro estos altiritaj kaj ŝlositaj de forta magneta forto, malfaciligante disiĝon, rezultigante fiaskon de fina asembleo.
La sekvanta estas la ŝlosila fabrikada procezo de permanenta magneta motormagneta asembleo kaj ĝenerala asembleo.
1. Magneta ŝtalo munta procezo de la rotoro

1.1 Procezaj punktoj
Kunveninte la magnetan ŝtalon, provu venki la fortan magnetan altiron de la magneta ŝtalo al la rotorkerno por certigi glatan muntadon, kaj la poluseco de la magneta ŝtalo estas ĝusta por certigi la simetrion de la magneta cirkvito. Tiucele, detala proceza testo estis efektivigita, la proceza plano de magneta muntado estis determinita, la magneta asembleo ilaro kaj gvidilo estis desegnita, kaj la poluseco de la kunvenita magneto estis kvalite analizita per akcepteblaj rimedoj. La relativa magneta fluo valoro de ĉiu fenda magneto estis proksima al, tio estas, por certigi la simetrion de la magneta cirkvito por certigi la asembleo kvalito de la magneta ŝtalo.
1.2 Procezo
(1) Por certigi la precizecon de muntado, projektu aparatojn.
(2) Faru magnetan ŝtalan apartigon, polusan etikedon, kaj relativan valoran inspekton de magneta fluo por certigi, ke la magneta fluo de ĉiu poluso estas egala post la muntado. Samtempe, faru vidan inspekton por vidi, ĉu estas ia difekto. Kvankam la permanentaj magnetaj materialoj de diversaj markoj havas normojn por garantii ilian bazan funkciadon, la entreprenaj normoj de ĉiu fabriko estas malsamaj, kaj la permanentaj magnetaj materialoj de la sama marko estas produktitaj en la sama fabriko eĉ se ili estas produktitaj en la sama fabriko. Magnetaj materialoj varias en funkciado. Tial, la supre menciita inspektado estas tre grava. Motoro devus esti ekipita per la sama aro da magneta ŝtalo por certigi la elektromagnetan funkciadon de la motoro.
(3) Preparado de la laborejo: Ĉirkaŭbaru la laborejon de la rotora muntado per nemagnetaj apogiloj, kaj montru klarajn avertojn ĉe okulfrapaj lokoj; purigu la laborejon, purigu ĉiujn angulojn de la ejo per altprema aero, sen feraj fajlaĵoj, veldante feromagnetajn rubaĵojn kiel skoriojn; preparu nemagnetajn fiksaĵojn, nemagnetajn ŝraŭbilŝlosilojn el neoksidebla ŝtalo, dispartigojn, lignajn subtenilojn, kuprajn martelojn, panelojn el vitroŝtofo 3240, ktp.
(4) Forblovu la staplitan rotoron per altprema aero, kaj envolvu ĝin per blanka tuko por eviti aliajn malpuraĵojn kaj rubon dum transportado; bone subtenu la rotoron (igu la rotoron horizontala), kaj denove kontrolu la rotoron sur la specimeno. Kanelu la magnetan ŝtalon, kaj poste fiksu la protektan ilaron sur la rotoron, preta por instali la magnetan ŝtalon.
(5) Ĉiuj du magnetoj estas apartigitaj per nemagneta plato kun dikeco de ĉirkaŭ 15 mm, kaj la polusecoj de "N" kaj "S" estas markitaj sur la du grandaj surfacoj (laborsurfacoj) de ĉiu magneto, kaj klare skribas la relativan valoron de la magneta fluo. Magnetoj kun la sama valoro estas esence metitaj kune por facila muntado. Disigu la magnetojn permane sur la ligna subteno.
Noto: Bonvolu ne funkcii per du magnetoj. Post kiam ili estas adsorbitaj kune, ili ne povas esti apartigitaj, kaj la du magnetoj estas tre facile vundi homojn dum la adsorba procezo, kio estas tre danĝera. La funkciigisto estas postulata por kunveni la magnetŝtalan pecon post peco dum la operacio. Tenu la magnetan ŝtalon for de la feromagneta materialo, kaj poste metu ĝin en la magnetan ŝtalan gvidilon, kaj vicigu ĝin kun la magneta ŝtala sulko sur la rotoro. Ĉi-momente, oni devas atenti la kunan polusecon de "N" kaj "S" de la magneto kaj la relativa valoro de la magneta fluo de la magneto. Dum kunigo, ne plenigu ĉiujn magnetojn en unu rotorfendeto, sed unue instalu unu aŭ du magnetojn en la tutaj rotorfendetoj, ĝis la fina asembleo estas kompleta. Dum kunigo, se peco de magneta ŝtalo ne estas kunvenita surloke, vi povas uzi kupran bastonon aŭ nemagnetan malmolan bastonon por puŝi la magnetan ŝtalon en lokon. Noto: Ne uzu tro da forto, por ne frapi kaj difekti la magnetan ŝtalon.
- Kontrolu la polusecon de la magneta ŝtalo vicigante la kompason kun ĉiu kanelo de la ekstera cirklo de la rotoro. Post kiam la poluseco estas kvalifikita, kunvenu aliajn fiksajn partojn; tiam envolvu la tutan rotoron per blanka tuko kaj preparu flui en la sekvan procezon.
2. Kunvena procezo
2.1 Procezaj punktoj
La ĝenerala adsorba forto de la rotoro ekipita per magneta ŝtalo estas tre forta, kaj la aerinterspaco inter la statoro kaj la rotoro estas malgranda. Dum la asembleo, estas facile kaŭzi la kolizion inter la statoro kaj la rotoro pro la forta gravita forto, kiu povas kaŭzi, ke la statoro kaj la rotoro estas adsorbitaj kune kaj malfacile apartigeblaj. Eĉ enrubigita, kaj facile kaŭzi personan vundon. La tradicia vertikala aŭ horizontala asembleo procezo ne plu povas plenumi la postulojn, do la fina asembleo estas la ŝlosilo al la procezo sub la kondiĉo, ke la statoro kaj rotoro estas absolute samcentraj.
2.2 Procezo
(1) Desegnu ne-magnetan imitan rotoron, kaj uzu la imitan rotoron por korekti la kadron;
(2) Instalu finkovrilon kaj permanentan magnetan rotoron;
(3) Fina asembleo.
La desegnita permanenta magneta motora teknologio adoptas nenormajn ekipaĵojn kiel falsan rotoron kaj fina muntmaŝinon, kaj estas provita sur la motoro evoluigita de Eneng. La fina kunigprocezo estas forta kaj la operaco estas fidinda. Nuntempe, la ĝenerala asemblea procezo de ĉi tiu tipo de motoro estas en la gvida pozicio en la hejma simila motorproduktada industrio, kio ebligas al nia fabriko konservi la gvidan teknologion en la hejma energiŝpara subakvigebla motora kampo kaj rapide vastigi novajn merkatojn.
Krome, per periodo de produktadesplorado, la dezajno kompletigis iujn ilojn, kiel la uzo de falsaj rotoraj iloj por orientiĝo kaj poziciigado antaŭ la ĝenerala asembleo, kaj plibonigis la procezan metodon, kiu pliigis la produktan efikecon ĉirkaŭ 2 ĝis 3 fojojn. .

